工业系统 · 制造执行
MES 制造执行系统
MES 制造执行系统
让车间进度不再靠口头对齐
面向离散制造的制造执行系统,覆盖计划下达、生产执行、过程防错、数据采集与绩效分析的全链路。与 ERP、PLM 及设备层双向集成,管理层看到的是真实产能,现场拿到的是明确指令。
01 — MES
MES 制造执行系统
MES 制造执行系统
让车间进度不再靠口头对齐
面向离散制造的制造执行系统,覆盖计划下达、生产执行、过程防错、数据采集与绩效分析的全链路。与 ERP、PLM 及设备层双向集成,管理层看到的是真实产能,现场拿到的是明确指令。
-
计划与排程订单拆解、工单下达、可视化排程与插单影响预演
-
作业执行与防错电子工单、电子 SOP、扫码报工、上料校验
-
全流程追溯人机料法环测绑定,批次与序列号正反追溯
-
设备互联与 OEEPLC / CNC 采集、停机原因、六大损失统计
-
异常闭环安灯呼叫、分级升级、超时预警与处理留痕
-
看板与报表车间电子看板、班次报表、多工厂指标对比
↓20%在制品库存
95%+准时交付率
90%+数据自动采集率
界面预览
工单、进度与异常,一屏看完
当班工单按产线排布,进度条随报工实时推进;待料与超期工单自动置顶,班组长不用再逐条问。
当班工单2026-11-05 · A 班
工单号产品 / 数量进度状态
WO-2411-0501前支架 · 1,200
生产中
WO-2411-0502连接座 · 800
生产中
WO-2411-0503法兰盘 · 2,000
已完工
WO-2411-0504衬套 · 1,500
待料
WO-2411-0505轴套 · 900
生产中
当班产出
3,842 pcs
达成率
98.6%
设备稼动
92.4%
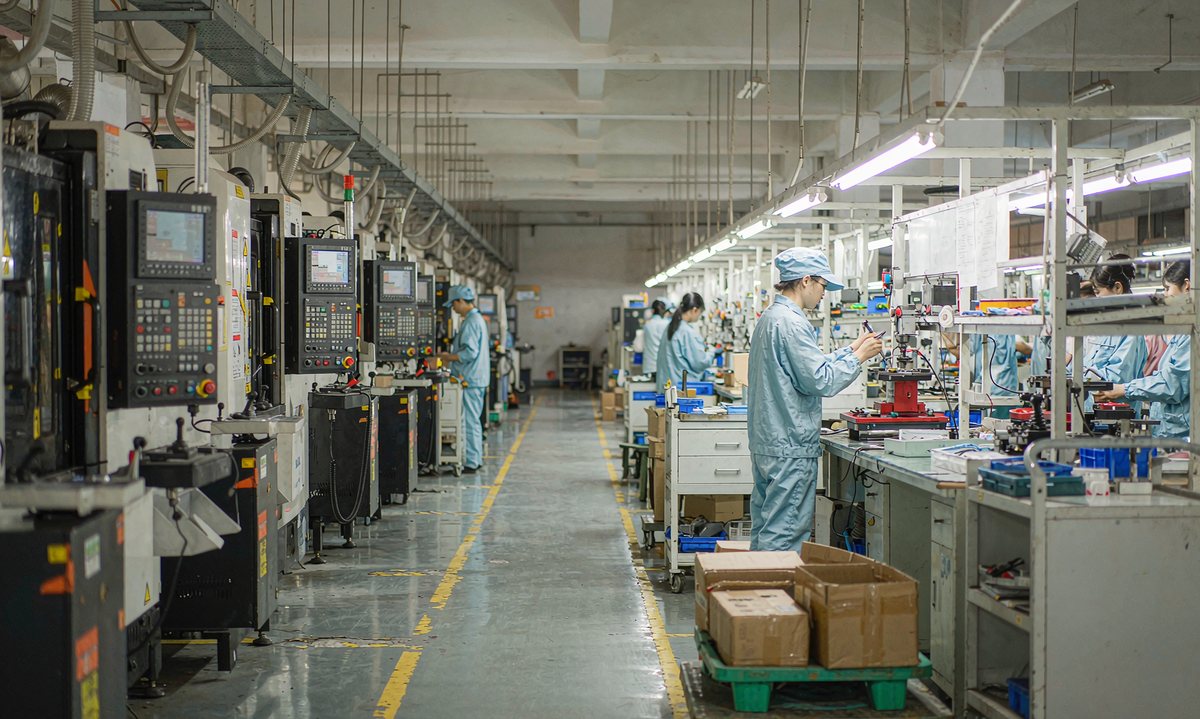
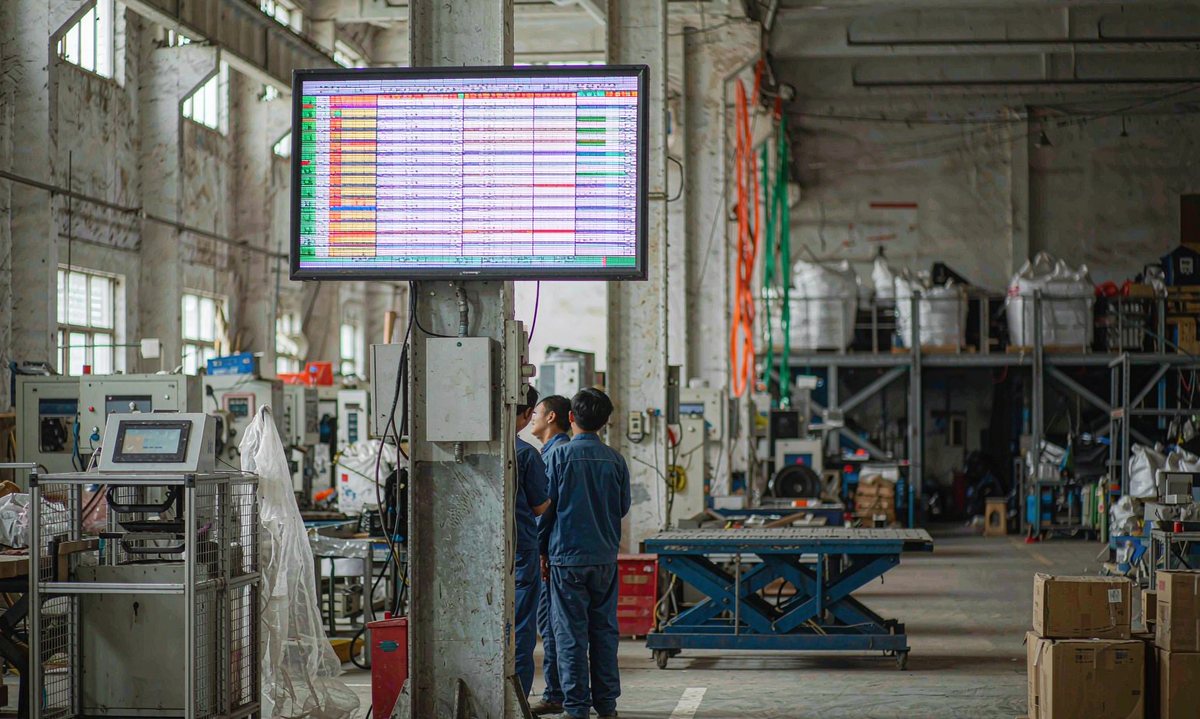
画面示意 · 由 AI 生成
适用场景
三种典型场景,三个不同的起点
同一个产品,落到不同现场时的切入点并不相同。以下是我们最常遇到的三种场景。
CASE 01设备停在哪说不清
停机靠手记,OEE 月底才算得出。PLC 直采停机信号,原因分级归集,OEE 按班自动算。
↑12%设备综合效率
CASE 02半成品堆在工序间
上道做完下道不知道,半成品堆在过道。工序流转扫码交接,在制品按工序实时可见,瓶颈工序自动标红。
↓30%工序间等待
CASE 03报工还靠纸单
进度滞后一天才汇总,异常靠喊。PDA 扫码报工,看板按工位刷新,异常即时呼叫。
实时车间数据延迟